
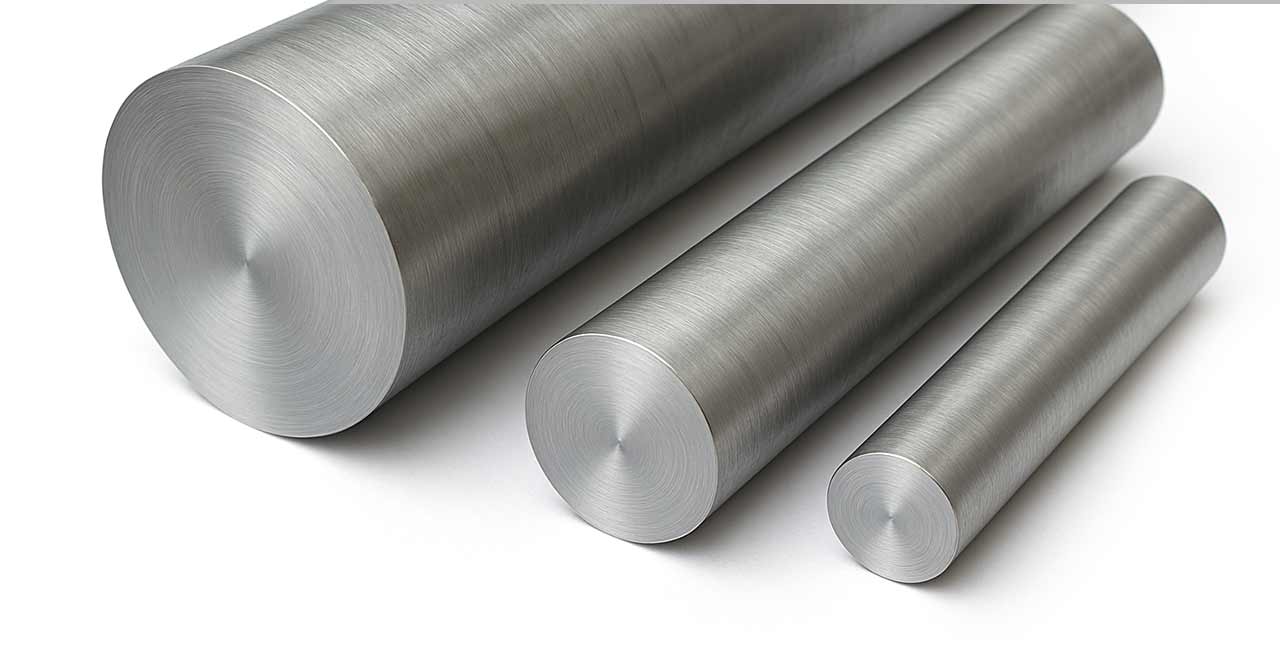
Поковкой называют заготовку или уже готовое изделие из металла, полученное путем ковки или объемной штамповки. Для изготовления поковки применяется сталь прочных марок. Такие заготовки широко распространены в промышленности. Использование поковки позволяет минимизировать издержки при обработке деталей, сократить количество операций при производстве, что экономит время и бюджет.
Цена на поковку
Этапы производства поковки
- Подбор сырья. Сырьем для поковки могут служить сортовой металлопрокат, чушки, кузнечные слитки, обжатые заготовки. Слитки могут быть различной формы сечения – круглые, квадратные, многогранные.
- Резка проката. На данном этапе происходит разделение исходного материала на мерные заготовки (загружаемые в печь) на пресс-ножницах, пилах или методом лазерной или плазменной резки.
- Нагрев. Путем нагрева металлическая заготовка доводится до пластичного состояния. В специальных печах заготовки нагревают до необходимой температуры. Для большинства конструкционных сталей температура начала ковки составляет 1150–1250 °C, а окончание процесса должно происходить не ниже 800–850 °C. Скорость нагрева строго контролируется: для крупных слитков и легированных сталей применяется медленный, ступенчатый нагрев во избежание внутренних термических трещин.
- Пластическая деформация заготовки. На этом этапе для придания формы используются гидравлические прессы, ковочные молоты, горизонтально-ковочныые машины.
- Термообработка поковки (нормализация и отпуск) - обязательный этап для снятия внутренних напряжений и измельчения зерна.
- Контроль качества заготовки.
В кузнечно-прессовом производстве выделяют два метода изготовления заготовок: свободная ковка и объемная штамповка.
При ковке течение металла не ограничивается стенками инструмента - заготовка деформируется бойками молота или пресса на плоской наковальне. Это менее точный способ, требующий больших припусков на последующую механическую обработку. Ковка незаменима при штучном, индивидуальном или мелкосерийном производстве, так как не требует изготовления дорогостоящей оснастки. По типу оборудования ковка подразделяется на молотовую (высокоскоростной динамический удар для мелких и средних деталей) и прессовую (статическое глубокое вдавливание для тяжелых слитков и крупных валов).
Объемная штамповка - метод, при котором формообразование металла происходит внутри специального жесткого инструмента — штампа. Полость штампа (матрица) полностью ограничивает течение металла, заставляя его принимать точную форму полости. Различают два ключевых метода:
- Горячая объемная штамповка - металл предварительно нагревается выше температуры рекристаллизации. Обладает высочайшей производительностью и точностью. Из-за высокой стоимости проектирования и изготовления штампов метод экономически оправдан только в серийном и массовом производстве, где он позволяет кардинально снизить себестоимость единицы изделия и минимизировать отходы металла.
- Холодная объемная штамповка - выполняется без нагрева заготовки. Обеспечивает идеальную чистоту поверхности и максимальную точность размеров, но ограничена пластичностью исходного металла и применяется для деталей небольшого размера.

Достоинства и недостатки поковки
| Достоинства | Недостатки |
|---|---|
| Высокая прочность и долговечность благодаря многократной пластической деформации металл уплотняется, измельчается его зерно, устраняются внутренние поры и пустоты. Кованый металл значительно лучше переносит экстремальные механические, динамические и вибрационные нагрузки. | Сложность и высокая стоимость производства, а так же ограничения на получение заготовок со сложными внутренними полостями или тонкими элементами. |
| В процессе деформации волокна макроструктуры металла ориентируются вдоль контура детали, что исключает их перерезание при дальнейшей обработке и повышает прочность на излом. | Необточенная поковка требует обязательного удаления окалины и поверхностного слоя металла на станках. |
| Однородная структура заготовки гарантирует стабильное качество и предсказуемое поведение детали под нагрузкой. | Жесткие требования к исходному сырью - любые скрытые дефекты в используемом металлопрокате или слитке под ударами молота или пресса могут привести к неисправимому браку (трещинам и разрывам). |
Стальная поковка широко применяется в разных отраслях промышленности и строительства. Она используется для изготовления различных деталей и элементов и конструкций, которые в дальнейшем подвергнуться большим нагрузкам, давлению, воздействию высокой температуры и агрессивной среды.
Различные виды поковки в каталоге продукции ООО ТД Трубник
Виды поковки

В производстве заготовок может использоваться сталь различных марок. В соответствии с этим они разделяются на различные виды по типу материала изготовления.
- Углеродистые. Для производства углеродистых поковок применяется углеродистая сталь. Такая сталь отличается особой прочностью. Как правило, сфера применения - это строительство, нефтехимическая и/или металлургическая промышленность и т.д. Поковка ст20, поковка ст35, поковка ст45 являются примером углеродистых поковок.
- Прессовые. Для производства прессовой поковки используется пресс. Такой вид поковки особенно востребован в машиностроении, горнодобывающей промышленности и т.д.
- Молотовые. Производятся с применением кузнечных молотов путем динамического ударного воздействия. Этот метод применяется для изготовления поковок малых и средних размеров
- Нержавеющие.Используется нержавеющая сталь. Поковки нержавеющие - один из самых востребованных видов. Активно применяется в энергетической промышленности, машиностроении, а также в судостроении.
- Легированные. Такие поковки производятся из легированной стали (например, популярной марки 40Х или 09г2с). Добавки (никель, марганец, кобальт, кремний, хром и т.д.) обеспечивают дополнительные свойства металлу – повышенную устойчивость к коррозии, большую твердость и т.д.
- Инструментальные. Основная область применения для данного вида поковки – изготовление различных инструментов высокой прочности и точности. Поковки инструментальные, как правило, производятся из легированной и/или углеродистой стали.
По виду конфигурации поковки выделяют:
- Круглые и круглые с уступами (круги, круги без отверстий и с отверстиями, валы, кольца и др.);
- Прямоугольного сечения (брус, куб, плита).
В нашем случае мы будем говорить и поковке круглого сечения.
Поковки изготавливают из катаных или кованых заготовок, слитков, блюмов, заготовок из машин непрерывной разливки стали или после прокатки.
По состоянию поверхности поковки разделяют на необточенные и обточенные (прошедшие предварительную механическую обработку).
Необточенные поковки не подвергаются механической обработке после завершения кузнечных операций. Их поверхности сохраняется плотный слой кузнечной окалины, а также допускаются контролируемые стандартами поверхностные дефекты (вмятины от окалины или следы инструмента в пределах установленных допусков). Такие заготовки требуют обязательной черновой и чистовой станочной обработки на предприятии-потребителе.
Обточенные поковки проходят на кузнечно-прессовом заводе дополнительный этап предварительной механической обработки - обдирку или черновую обточку на токарных станках.
В ходе этого процесса с заготовки полностью удаляется дефектный поверхностный слой и окалина. Это позволяет визуально выявить скрытые внутренние пороки металла (трещины, волосовины) и снижает затраты заказчика на логистику и финишную обработку.
Согласно ГОСТ 7505-89 и ГОСТ 8479-70, маркировка поковки включает в себя марку стали, номер плавки, индекс (шифр) детали и товарный знак завода-изготовителя. Геометрические параметры, включая чертеж самой поковки (черновой размер с припусками и напусками) и чертеж готовой детали (чистовой размер), фиксируются в сопроводительной технической документации.
Иногда допускается замена поковки на круг. Но при такой замене важно понимать, что круг имеет менее однородную и прочную структуру, чем поковка, даже если они изготовлены из стали одной и той же марки. Поковка уплотняется по всем осям. Именно это снижает вероятность расслоений.

ГОСТы поковки
Круглые поковки производятся в соответствии с ГОСТ 8479-70. Поковки могут быть изготовлены из различных марок стали – легированных, низколегированных, углеродистых. Химический состав видов стали утвержден в ГОСТах 380-88 (актуальная редакция: ГОСТ 380-2005), 1050-74 (актуальная редакция: ГОСТ 1050-2013), 4543-71, 19281-73 и т.д.
На качество поковки, кроме материала, также очень сильно влияет соблюдение технологического процесса при их производстве. Несоответствие температурного режима, некорректное применение ковки, неисправный инструмент и т.д. – все это отражается на качестве конечного продукта. Такие поковки могут в итоге иметь трещины, складки, разрывы, раковины, вмятины. Служба контроля качества бракует дефектные детали. Исправимые дефекты корректируются, а неисправимые служат причиной отправки поковки в переработку.
Исправимыми дефектами считаются небольшие складки, трещинки, нажимы. К неисправимым дефектам относятся глубокие трещины, значительный перегрев, рыхлость, неметаллические включения.
Для поковок каждого вида имеются ГОСТы, ТУ, которые, как правило, прилагаются к чертежу.
Купить в Минске конструкционные круги вы так же можете со склада металлобазы ТД Трубник.
Часто задаваемые вопросы о поковке
Чем поковка отличается от прокатного круга?
Поковка изготавливается методом ковки, что обеспечивает более плотную структуру металла и повышенную прочность. Прокатный круг производится методом прокатки и имеет менее однородную структуру.
Какие марки стали используются для поковки?
На складе доступны поковки из сталей 09Г2С, Ст45, Ст20, 40Х и других марок, соответствующих ГОСТ и ТУ.
Можно ли заказать резку поковки по размеру?
Да, мы выполняем резку по индивидуальным размерам заказчика, что позволяет сократить отходы и ускорить производство.
Как осуществляется доставка по Беларуси?
Мы организуем доставку поковок по Минску и регионам Беларуси арендным транспортом.
Можно ли купить поковку оптом и в розницу?
Да, мы работаем как с крупными предприятиями, так и с частными заказчиками. Возможны оптовые и розничные поставки.