
Акция! Распродажа металлопроката из наличия на складе. Подробнее
При сварном соединении две или более балки свариваются между собой с помощью расплавленного металла. Такое соединение является одним из самых распространенных и надежных способов соединения, так как обеспечивает высокую прочность и жесткость, а также позволяет создавать различные формы и углы конструкций.
Технология требует высокой квалификации сварщиков, применения специализированного оборудования и жесткого контроля качества швов (ВИК, УЗК). К особенностям метода относят появление остаточных сварочных напряжений и локальных деформаций металла, а также повышенную восприимчивость околошовной зоны к коррозии при несвоевременном нанесении защитных составов.
Существуют разные виды сварочного соединения, в зависимости от способа, формы и расположения швов, а также наличия или отсутствия дополнительных элементов (накладки или уголки).
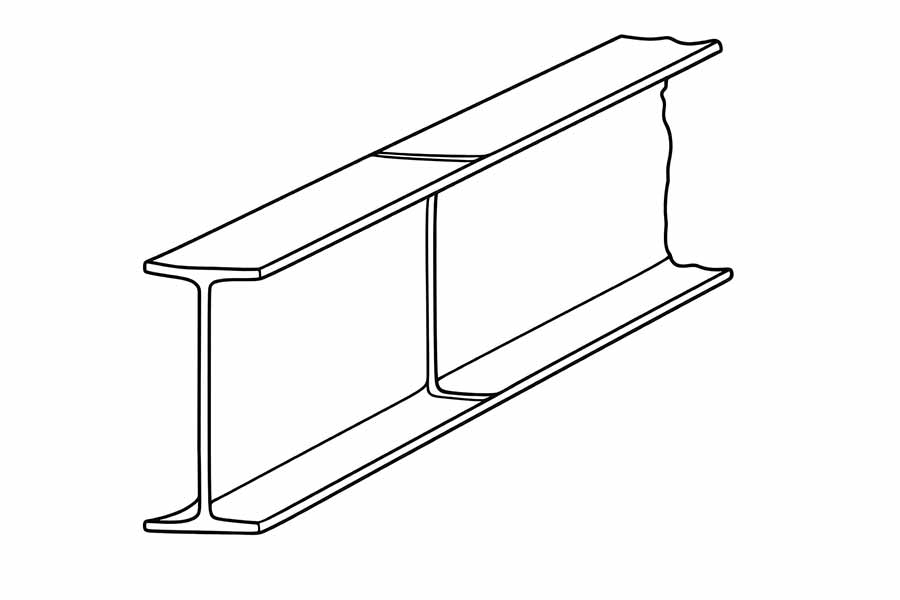
При таком способе два двутавра стыкуются друг с другом по торцам, после чего выполняется полный провар всего поперечного сечения профиля - вертикальной стенки и обеих горизонтальных полок. Метод применяется для линейного удлинения (наращивания) балок.
Предварительная подготовка:
Преимущества:
Недостатки:
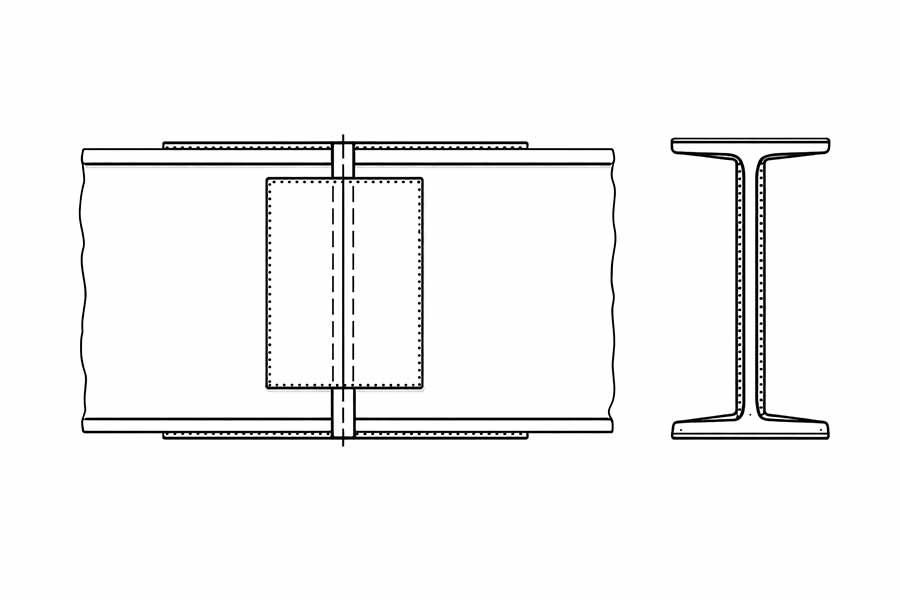
В этом случае две балки стыкуются друг с другом по торцам и свариваются в месте их стыка по периметру сечения, а также усиливаются дополнительными элементами - стальными листовыми накладками (фасонками). Эти прямоугольные детали из листового металла закрывают сварные швы на верхней и нижней полках, а также с обеих сторон стенки. Накладки обвариваются по периметру к двутаврам.
При использовании накладок расчетной толщины глубокая и сложная разделка Х- или V-образных фасок на самих торцах двутавров часто не требуется. Накладки полностью перекрывают шов и берут на себя всю несущую нагрузку. Достаточно ровной механической обрезки торцов балок с обеспечением технологического зазора и зачистки под сварку.
Преимущества:
Недостатки:
Это вид сварного соединения, при котором два двутавра соединяются друг с другом под прямым углом или косым углом с помощью специальных элементов - уголков. Стальной уголок - это самостоятельный вид фасонного металлопроката (производимый по ГОСТ 8509 или ГОСТ 8510) которые имеют форму прямого или косого угла. Сварка с уголками используется для создания перекрестных или торцевых соединений между балками.
Такой вид сварки требует подбора уголков по толщине и размерам, соответствующим толщине и размерам стенки и полок балок, а также по форме и углу, соответствующим форме и углу соединения.
Преимущества:
Недостатки: